一、汽车结构件的轻量化,正在对注塑模具提出更高要求
在汽车轻量化的发展过程中,玻璃纤维增强工程塑料正在承担越来越多的结构性功能。
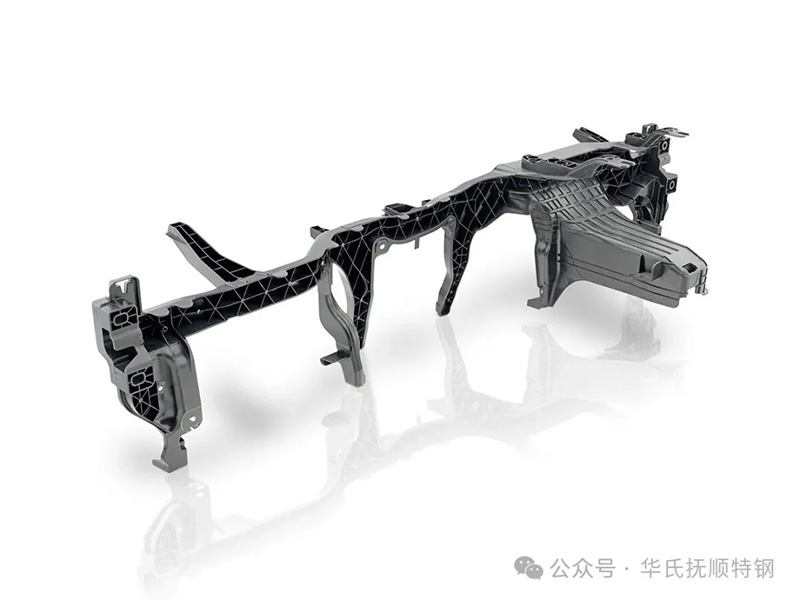
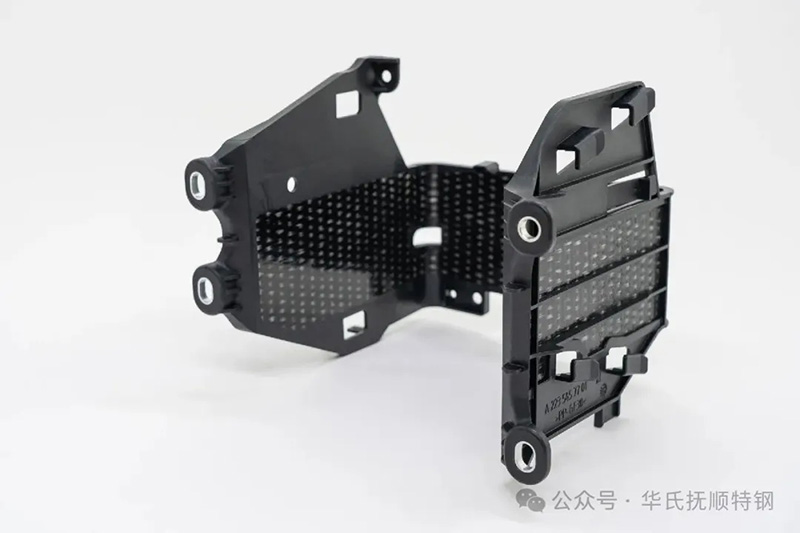
从汽车刹车踏板及踏板支架,到发动机周边支架、汽车前端模块以及其他承载类塑胶结构件,PA6、PA66、PBT等工程塑料经过玻璃纤维增强后,可以获得更高的刚性、强度及尺寸稳定性,为部分金属零部件的轻量化设计提供了可能。
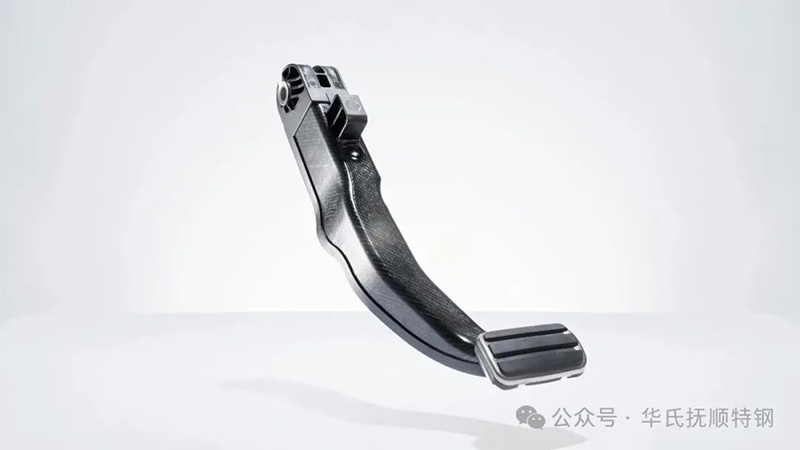
以汽车踏板系统为例,工程塑料供应商Envalior指出,其用于踏板系统的玻纤增强聚酰胺材料,玻纤含量可根据具体需求达到30%—50%。这类应用不仅要求材料具备足够的强度与刚性,还需要满足长期疲劳及冲击性能要求。
然而,对于注塑模具而言,玻璃纤维含量的提高,往往意味着更加严苛的磨损工况。
玻璃纤维能够提高塑胶制品的力学性能,却也会在熔体高速流动过程中,对模具流道、浇口及型腔表面产生持续的磨粒磨损。
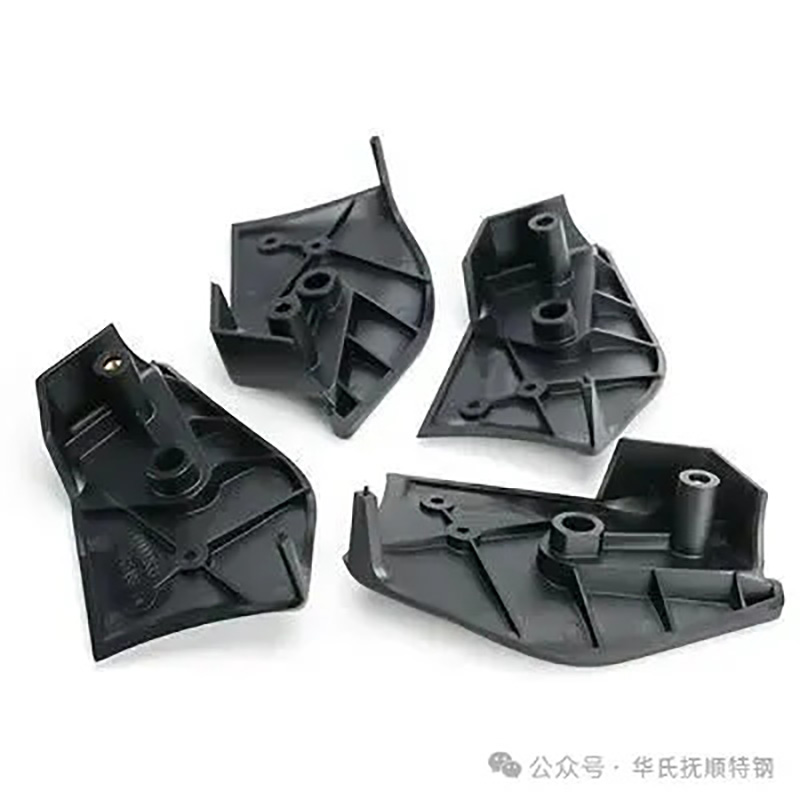
特别是对于结构复杂、加强筋较多、局部壁厚变化明显的汽车塑胶件,熔体在转角、截面突变及浇口附近的流动状态更为复杂,部分区域容易形成较为集中的磨损。
随着生产模次增加,模具局部可能逐渐出现表面粗糙度上升、尺寸偏差、飞边增加等问题,进而影响产品的一致性和模具的维护周期。
这意味着,高玻纤汽车结构件模具的选材,已经不能仅仅关注初期加工性能和模具制造成本。
如何在长期生产中控制磨损、保持尺寸稳定性,并降低停机修模频率,正在成为更值得关注的问题。
二、高玻纤注塑模具的核心挑战,为什么是持续磨损?
玻璃纤维增强塑料对模具的磨损,并非简单的表面摩擦。
当含有玻璃纤维的高温熔体以一定速度和压力流经模具型腔时,纤维端部及硬质颗粒可能与模具钢表面发生接触,产生微切削、微犁削及局部冲蚀。
这种损伤具有累积效应。
初期可能只是浇口附近出现轻微磨损痕迹,但随着注塑循环不断增加,部分区域的磨损可能逐渐扩大。
对于尺寸公差要求严格的汽车结构件,即使局部磨损量并不十分明显,也可能影响产品的装配精度与批量一致性。
2011年发表于国际摩擦磨损领域期刊《Wear》的一项研究,对含40%玻璃纤维的聚碳酸酯注塑过程进行了模具磨损分析。
研究发现,玻璃纤维引起的模具损伤主要涉及硬质颗粒造成的微切削、犁削及冲击磨损,损伤程度与材料流动状态及模具钢性能密切相关。
国内发表于《化工学报》的研究同样指出,在玻纤增强塑料注射充模过程中,玻璃纤维对模具的冲蚀以微切削为主,冲蚀速度和角度会影响磨损程度。
这些研究说明了一个值得模具工程师重视的问题:
高玻纤注塑模具的使用寿命,不仅取决于模具钢的硬度,还与材料耐磨性能、微观组织、热处理状态及实际成型工况密切相关。
因此,对于长期生产高玻纤结构件的模具而言,合理提高模具钢的耐磨性能,具有明确的工程价值。
三、为什么值得关注抚顺特钢FS139?
抚顺特钢FS139定位于新一代耐磨镜面塑胶模具钢。
与主要面向一般镜面、耐腐蚀需求的选材思路不同,FS139值得关注的地方,在于其同时强调耐磨性、耐腐蚀性、抛光性能以及较高硬度条件下的韧性表现。
抚顺特钢官网已将FS139列入耐蚀塑料镜面模具钢产品系列。公开产品技术资料显示,FS139具有较高纯净度、良好抛光性能及耐磨耐腐蚀特性,经过适当热处理可达到较高的工作硬度。
对于汽车高玻纤注塑模具而言,其选材价值主要体现在三个方面。
1. 较高的硬度与耐磨潜力,适应玻纤增强材料的磨损工况
在高玻纤注塑过程中,模具钢需要长期承受玻璃纤维的磨粒磨损。
FS139通过合金成分设计与热处理强化,具备较高的硬度和耐磨潜力。
根据公开产品技术资料,FS139经过规范热处理后,硬度可达到约HRC52—58,具体应根据模具结构、热处理工艺及使用要求确定。
需要强调的是,硬度并不等同于实际耐磨寿命。
模具钢的耐磨性能还受到碳化物类型、尺寸、分布及基体组织等因素的共同影响。对于高玻纤注塑工况,合理的硬度与微观组织匹配,往往比单纯追求更高的硬度数值更有意义。
FS139的价值,正是在高硬度工作状态下,为模具提供一种值得进一步验证的耐磨选材方案。
2. 兼顾耐磨与耐腐蚀,适应复杂工程塑料体系
汽车结构件使用的工程塑料,并不局限于单纯的玻纤增强材料。
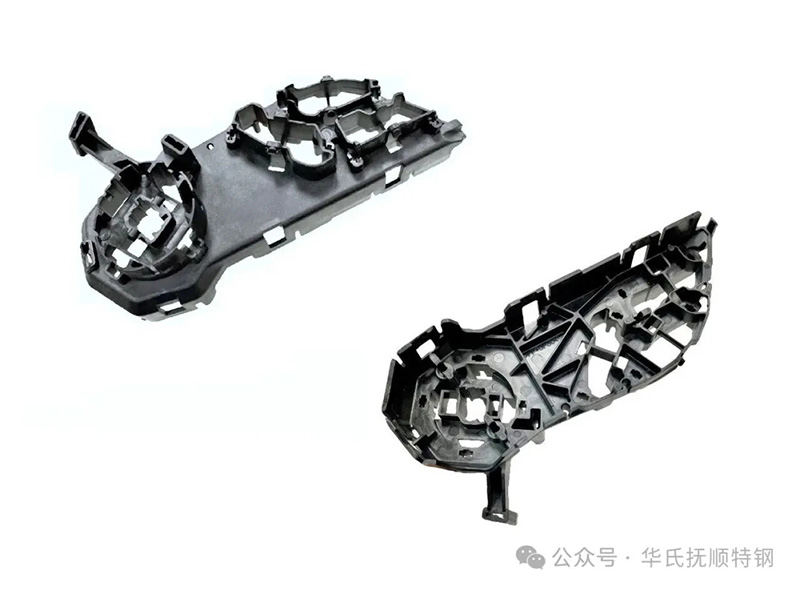
部分工程塑料体系还可能加入阻燃剂、热稳定剂及其他功能性助剂。
在特定成型条件下,部分树脂或添加剂的分解产物可能对模具表面产生腐蚀作用。
当腐蚀与磨损共同存在时,模具表面状态的保持会更加困难。
FS139属于高铬合金化的耐磨镜面模具钢,其设计同时考虑耐磨与耐腐蚀性能。
公开技术资料显示,FS139含有约16%的铬及一定比例的钼等合金元素。这使其在需要同时考虑耐磨、耐蚀及表面加工质量的塑胶模具场景中,具有一定的材料选择价值。
当然,模具是否需要较高的耐腐蚀性能,仍取决于具体树脂体系、添加剂组成及成型环境,不能将所有高玻纤塑料都视为强腐蚀性材料。
3. 耐磨性能之外,还需要考虑模具韧性
对于汽车结构件模具,材料硬度并不是唯一的设计指标。
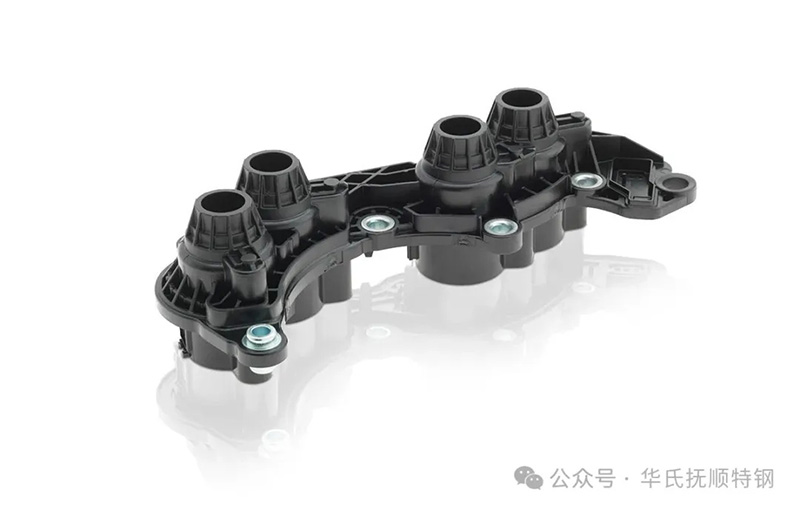
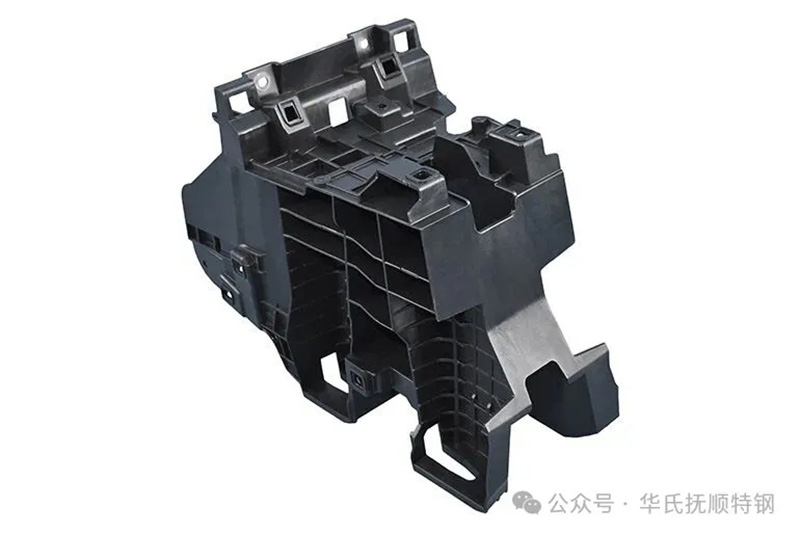
部分汽车结构件具有复杂的加强筋、深腔、薄壁及局部尖角结构,对模具镶件的整体强度和韧性提出了要求。
如果单纯追求高硬度,而忽视材料韧性及局部应力集中,就可能增加模具镶件崩角、开裂的风险。
因此,模具钢选材需要在硬度、耐磨性与韧性之间寻求适当平衡。
FS139在产品设计定位上强调较高硬度条件下的韧性表现,使其成为复杂高玻纤注塑模具中值得评估的材料之一。
但具体模具能否获得理想的使用寿命,还必须结合模具结构、热处理质量及成型条件进行验证。
四、FS139与S136,汽车高玻纤模具应该如何选择?
在实际选材过程中,S136是许多模具工程师比较熟悉的塑胶模具钢。
其良好的耐腐蚀性及镜面抛光性能,使其在透明塑胶件、外观件及具有较高表面质量要求的模具中得到广泛应用。
那么,面对高玻纤汽车结构件,是否应该直接使用FS139替代S136?
答案并不是简单的替代关系,而是取决于模具的主要失效风险。
如果模具的核心要求是镜面抛光、耐腐蚀及较高的表面质量,S136仍然是值得考虑的成熟选择。
但如果模具使用PA66+GF30、PA66+GF50等高玻纤工程塑料,且计划进行较大批量生产,同时对浇口磨损、型腔尺寸保持及修模周期有较高要求,那么FS139就值得进入选材评估范围。
五、对于高玻纤汽车模具,FS139应该怎样进行应用验证?
对于计划使用FS139的模具制造企业,我们更建议从具体工况出发,而不是仅根据钢材牌号进行选择。
首先,需要明确产品采用的塑料类型及玻纤含量。
例如PA6+GF30、PA66+GF50等不同材料体系,其成型温度、流动特性及模具磨损表现可能存在明显差异。
其次,需要了解模具的预计生产模次及局部结构特点。
对于浇口、熔体高速冲刷区域以及磨损集中的型腔部位,可以优先考虑通过镶件方式进行材料验证。
这样既能控制初期材料试用成本,也便于在后续生产中观察具体磨损情况。
在试用过程中,应重点记录浇口尺寸变化、型腔表面磨损、产品飞边变化、模具维护间隔及累计生产模次等数据。
如果条件允许,可以采用相同热处理目标、相同成型参数和相近结构的对比镶件,对不同材料进行实际生产验证。
同时,还需要注意模具钢的热处理质量。
即使使用相同牌号,若最终硬度、组织均匀性及残余应力状态存在差异,其实际使用表现也可能不同。
对于高玻纤精密模具而言,材料选择、热处理工艺、模具结构及注塑参数,应当作为一个完整的技术系统进行评估。
这比单纯比较某一种模具钢的标称硬度更具实际意义。
六、从模具制造成本,转向模具全生命周期成本
对于汽车零部件制造企业而言,模具钢选材的价值最终仍然体现在生产经济性上。
一套模具的实际成本,并不只有钢材采购及初期加工费用,还包括后续维护、修模、停机及生产质量波动带来的成本。
如果某种模具钢能够通过合理的材料性能匹配,降低关键部位磨损,延长维护间隔,并减少因模具状态变化引起的质量问题,那么即使初期材料成本有所增加,也可能获得更好的全生命周期经济性。
这也是我们认为汽车高玻纤结构件模具值得关注FS139的重要原因。
FS139的价值,不应仅仅被理解为一种更高硬度的模具钢,而应从高玻纤注塑工况下的耐磨需求、模具尺寸保持能力以及长期生产经济性进行综合评估。
随着玻纤增强工程塑料在汽车结构件领域的应用不断拓展,模具制造企业也需要重新审视传统模具钢的选材逻辑。
对于长期面临玻纤磨损、频繁修模及高产量生产要求的塑胶模具,抚顺特钢FS139提供了一个值得关注和验证的材料选择方向。
当然,模具钢的选择只是保障模具制造质量的一个环节。对于刹车踏板等涉及汽车安全的结构件,最终产品的可靠性还需要通过结构设计、成型工艺、材料性能及相关耐久试验共同验证。
选对模具钢,并不是选择参数最高的材料,而是选择更适合实际工况、能够实现稳定生产的材料。